

Cuando compramos una camiseta, unos pantalones o unos vaqueros solemos mirar el tejido, la composición, el precio, la marca o el país de fabricación. Podemos encontrar etiquetas que dicen 100 % algodón, poliéster reciclado, lino, lana o viscosa.
Pero falta una información fundamental:
¿Con qué se ha teñido esa prenda y qué ocurrió con el agua utilizada para darle ese color?
Dos pantalones fabricados con exactamente el mismo algodón pueden tener impactos ambientales radicalmente diferentes dependiendo del sistema utilizado para blanquear, teñir, lavar, fijar y acabar el tejido.
Ese es uno de los grandes puntos ciegos de la industria textil.
El consumidor conoce la fibra, pero prácticamente nunca conoce la química que le ha dado el color.
Y el color puede ser una de las partes ambientalmente más problemáticas de una prenda.
La contaminación no está solamente en la tela
Cuando hablamos de sostenibilidad textil solemos discutir si es mejor algodón, poliéster, lana, viscosa o fibra reciclada.
Pero después de fabricar la fibra empieza otra industria completamente diferente: el procesamiento húmedo del textil.
Aquí aparecen operaciones como:
desencolado, lavado, blanqueado, mercerizado, teñido, estampación, fijación, aclarado, suavizado y acabado.
Estos procesos utilizan agua, energía y diferentes productos químicos.
La Comisión Europea dedica todo un documento de mejores técnicas disponibles —BREF Textiles— precisamente al impacto de operaciones como el lavado, blanqueo, mercerizado, teñido, estampación y acabado industrial.
Los efluentes textiles pueden presentar color intenso, elevada demanda química de oxígeno, sales, sólidos disueltos y diferentes sustancias procedentes de los productos utilizados durante el proceso. UNEP señala que las aguas residuales de determinados procesos textiles pueden tener elevada carga orgánica y contener sales y, dependiendo del proceso, metales.
Por tanto, decir simplemente que una camiseta es de “algodón natural” dice muy poco sobre su impacto ambiental real.
El algodón puede ser natural.
El color que lleva encima puede haber requerido una química industrial considerable.
India y la extraordinaria historia del índigo
Existe un color que resume perfectamente esta contradicción: el índigo.
India tiene una relación histórica profundísima con este pigmento.
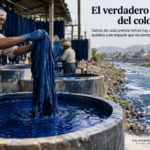
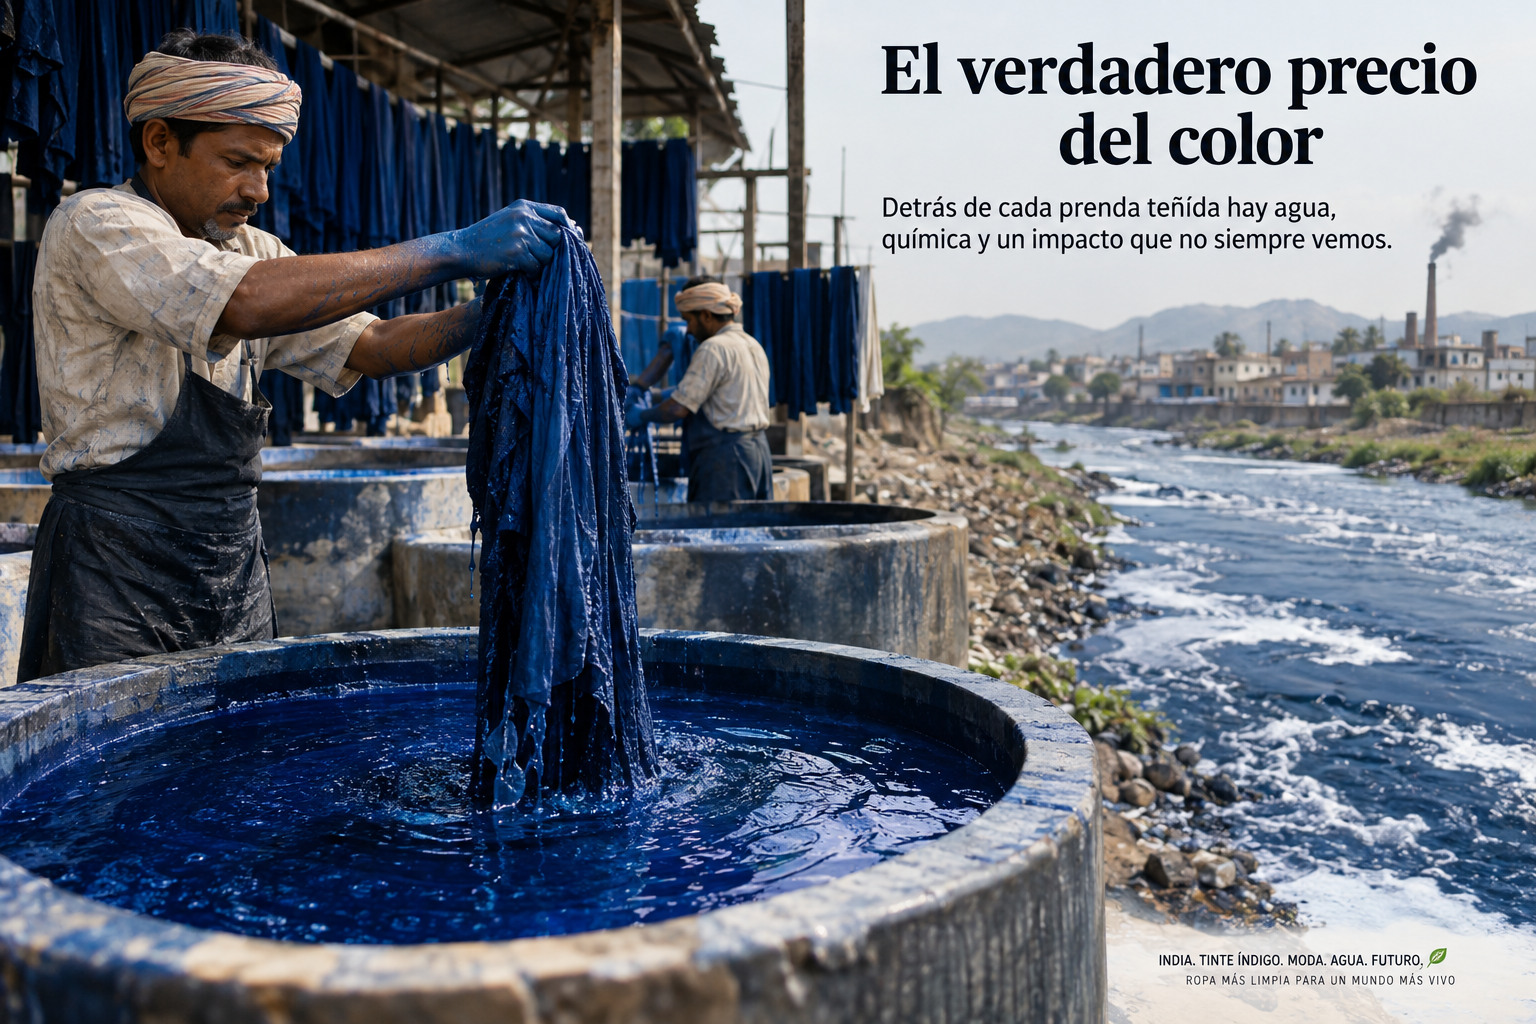
Durante siglos se cultivaron especies de Indigofera para producir colorante azul. En las plantaciones de Bihar, las plantas se introducían en grandes depósitos con agua para provocar la fermentación de los compuestos presentes en las hojas. Posteriormente el líquido se aireaba para oxidarlo y hacer precipitar el pigmento azul.
La investigación histórica de Cambridge sobre las plantaciones de índigo explica cómo esta producción fue una gran industria de la India colonial y cómo la llegada del índigo sintético a finales del siglo XIX transformó completamente el mercado. BASF y Hoechst comenzaron a comercializar índigo sintético a gran escala en 1897, desplazando progresivamente al producto vegetal.
Incluso los jardines botánicos de Kew conservan un modelo realizado para la exposición Colonial and Indian Exhibition de 1886 que representa una fábrica india de índigo con sus trabajadores y depósitos de procesamiento.
Aquí aparece una paradoja histórica fascinante.
Durante miles de años obteníamos azul de una planta.
La química industrial consiguió fabricar prácticamente la misma molécula a gran escala.
Eso permitió producir cantidades enormes de ropa azul a precios mucho menores.
Y entonces llegaron los vaqueros.
Por qué prácticamente todos tenemos índigo en casa
El denim convirtió el índigo en uno de los colores más reconocibles del planeta.
Pero el funcionamiento del índigo tiene una peculiaridad.
El pigmento azul original es prácticamente insoluble en agua. Para teñir algodón primero debe transformarse químicamente en una forma soluble mediante reducción.
El hilo entra en ese baño.
Después se expone al aire.
El compuesto vuelve a oxidarse y recupera su característico color azul.
En los vaqueros modernos, además, normalmente no se pretende que el color atraviese completamente el hilo.
Se busca precisamente lo contrario.
Gran parte del índigo permanece cerca de la superficie del hilo. Este fenómeno se denomina ring dyeing.
El interior del hilo puede permanecer mucho más claro.
Cuando usamos los pantalones, la fricción va eliminando progresivamente el índigo superficial y aparece el algodón más claro del interior.
Ese es el secreto de las rodillas gastadas, las arrugas claras y el envejecimiento característico de unos jeans.
No es necesariamente un defecto.
Forma parte del diseño del denim.
Entonces, ¿por qué unos pantalones dejan el agua completamente azul?
Muchas personas han hecho alguna vez la prueba.
Metes unos vaqueros oscuros nuevos en agua y, pocos minutos después, el agua parece tinta azul.
La primera reacción lógica es pensar:
“Este tinte es de mala calidad”.
Pero técnicamente la situación es algo más complicada.
En el denim existe deliberadamente bastante pigmento cerca de la superficie del hilo. Durante los primeros lavados puede desprenderse una parte.
Por eso que unos vaqueros pierdan algo de azul no demuestra automáticamente que sean de mala calidad.
Ahora bien, una pérdida excesiva de color también puede indicar problemas de lavado final, eliminación insuficiente del colorante superficial o baja solidez del color.
Y precisamente existen pruebas normalizadas para medirlo.
La norma ISO 105-C06 mide la solidez del color al lavado.
La ISO 105-X12 mide la solidez del color al frote, tanto en seco como en húmedo.
Y la ISO 105-E04 mide la resistencia del color frente al sudor humano.
Es decir:
la industria puede saber perfectamente cuánto color pierde una tela.
El problema es que esa información prácticamente nunca llega al consumidor.
El agua azul de la lavadora es solamente el final de la historia
Existe otra cuestión todavía más importante.
El agua ligeramente azul que vemos en nuestra lavadora doméstica representa solamente una pequeña parte del problema.
Antes de que esos pantalones llegaran a nuestra casa fueron teñidos, aclarados, lavados y acabados industrialmente.
Y allí las cantidades son muchísimo mayores.
Una revisión científica sobre el tratamiento de aguas residuales textiles en India describe este sector como intensivo en agua y productos químicos, especialmente durante el teñido y el lavado del exceso de colorante.
Los efluentes pueden incorporar no solamente colorante no fijado sino también álcalis, agentes reductores, sales y productos auxiliares.
En el caso específico del índigo, la literatura científica describe precisamente el problema de tratar las aguas procedentes del teñido y de los posteriores lavados del denim. Incluso se han desarrollado sistemas de ultrafiltración capaces de recuperar índigo del agua residual y volverlo a utilizar.
Esto demuestra algo importante:
el color que no termina en la tela termina en algún sitio.
Idealmente debe recuperarse o eliminarse en una planta de tratamiento.
Si no existe un tratamiento adecuado, puede llegar al medio ambiente.
El caso del río Noyyal en India
India proporciona también uno de los ejemplos más interesantes de cómo un enorme éxito industrial puede convertirse en un problema ambiental.
Tiruppur, en Tamil Nadu, se convirtió en uno de los grandes centros textiles del país.
Durante décadas, las industrias de teñido y procesado generaron grandes cantidades de aguas residuales.
Los estudios realizados en el río Noyyal documentaron concentraciones elevadas de sólidos disueltos y cloruros asociadas a los efluentes textiles. También se detectaron metales en los sedimentos de la zona del embalse de Orathupalayam.
La situación acabó provocando acciones regulatorias y judiciales.
La respuesta fue extraordinariamente interesante.
Tiruppur avanzó hacia sistemas conocidos como Zero Liquid Discharge (ZLD).
El concepto es sencillo de explicar aunque complejo y costoso de implementar:
el agua industrial no debería simplemente tratarse parcialmente y descargarse.
Debe recuperarse y reutilizarse tanto como sea técnicamente posible.
El Central Pollution Control Board de India ha estudiado específicamente las medidas implantadas en Tiruppur para alcanzar ese objetivo.
El propio Gobierno de India anunció en 2012 que Tiruppur se había convertido en el primer gran clúster textil indio en implantar esta tecnología de vertido líquido cero de forma generalizada en sus instalaciones de teñido y procesado.
El sistema tampoco es mágico. La recuperación del agua genera concentrados, sales y otros residuos que también deben gestionarse. Un informe de 2024 del Tamil Nadu Pollution Control Board indica que los sistemas ZLD textiles habían acumulado cantidades considerables de sales mezcladas que requieren tratamiento posterior.
Pero Tiruppur demuestra que el problema no es inevitable.
La tecnología para reducir radicalmente los vertidos existe.
La pregunta es cuánto queremos pagar por utilizarla.
¿Entonces deberíamos volver únicamente a los tintes naturales?
Podría parecer la solución evidente.
Abandonar los colorantes sintéticos.
Volver a las plantas.
Índigo vegetal, rubia para los rojos, reseda para amarillos y otros pigmentos naturales.
La idea es atractiva.
Y los tintes naturales tienen ventajas interesantes: proceden de materias primas renovables y determinados pigmentos presentan buena biodegradabilidad.
Pero existe una trampa conceptual importante:
natural no significa automáticamente sostenible.
Cultivar plantas para producir colorante necesita tierra, agua y energía.
Extraer el pigmento también requiere procesamiento.
Algunos tintes naturales necesitan mordientes para fijarse correctamente a las fibras.
Y hasta el índigo vegetal necesita una etapa de reducción para convertirse en una forma soluble capaz de teñir el algodón.
Una investigación reciente específicamente sobre Indigofera tinctoria señala precisamente que utilizar índigo vegetal no resuelve automáticamente el problema si después se emplean agentes reductores convencionales contaminantes durante el teñido.
Una revisión científica de 2026 que compara tintes naturales y sintéticos llega a una conclusión igualmente interesante: los naturales presentan ventajas ambientales potenciales, pero también problemas de escalabilidad, uso de tierra, agua y solidez; simultáneamente están apareciendo procesos sintéticos mucho más limpios.
Por tanto, la pregunta correcta no es:
¿natural o sintético?
La pregunta debería ser:
¿qué impacto tiene todo el sistema utilizado para producir ese color?
Una camiseta teñida con plantas también podría contaminar
Imaginemos dos camisetas.
La primera utiliza un colorante sintético moderno producido con control químico, alta eficiencia de fijación, circuito cerrado de agua, tratamiento avanzado de efluentes y recuperación de productos.
La segunda utiliza un pigmento vegetal cultivado específicamente para teñir, requiere grandes cantidades de agua, utiliza mordientes problemáticos y descarga sus aguas residuales sin tratamiento.
¿Cuál es realmente más ecológica?
Probablemente la primera.
Por eso necesitamos abandonar una de las simplificaciones más habituales del marketing ambiental:
natural = bueno químico = malo
Todo es química.
También una planta.
Lo importante es toxicidad, cantidad, biodegradabilidad, consumo energético, consumo de agua, eficiencia de fijación, tratamiento del efluente y ciclo de vida.
Ya existen sistemas que intentan controlar esta química
La industria no parte de cero.
Existen certificaciones y programas que intentan controlar distintas partes del problema.
OEKO-TEX STANDARD 100 analiza los productos textiles para comprobar la presencia de más de mil sustancias potencialmente perjudiciales y aplica requisitos más estrictos cuanto mayor es el contacto del producto con la piel.
GOTS establece restricciones sobre numerosos productos químicos utilizados en textiles orgánicos. Su versión 8.0 prohíbe, entre otras categorías, determinados colorantes alergénicos o carcinogénicos y establece restricciones específicas relacionadas con aminas aromáticas y residuos de anilina.
bluesign evalúa productos químicos, consumo de recursos, contaminación del aire y aguas residuales dentro del proceso productivo.
Y ZDHC —Zero Discharge of Hazardous Chemicals— dispone de listas de sustancias restringidas y de criterios específicos para analizar aguas residuales de la industria textil. Sus guías incluyen límites progresivos para diferentes contaminantes y metales presentes en las descargas industriales.
Por tanto, muchas piezas de un posible sistema de clasificación ya existen.
Lo que no existe de forma sencilla es una etiqueta que permita al consumidor comprenderlas en cinco segundos.
¿Por qué no crear una clasificación ambiental del teñido?
Aquí podría estar el siguiente paso.
Cuando compramos un electrodoméstico podemos ver inmediatamente su eficiencia energética.
Cuando compramos alimentos tenemos información nutricional.
Cuando compramos ropa sabemos aproximadamente qué porcentaje es algodón, poliéster o lana.
Pero sabemos muy poco sobre el color.
Podría crearse una clasificación específica de Calidad Ambiental del Teñido.
No sería simplemente una valoración de si el color es bonito.
Mediría cómo se ha conseguido.
Por ejemplo:
CLASE A — TEÑIDO CONTROLADO
Cumplimiento de límites de sustancias peligrosas, tratamiento documentado de aguas residuales y ensayos de solidez del color.
CLASE AA — TEÑIDO DE BAJO IMPACTO
Todo lo anterior más productos químicos certificados, alta eficiencia de fijación, recuperación parcial del agua, trazabilidad del proceso y valores exigentes de solidez al lavado y al frote.
CLASE AAA — TEÑIDO CIRCULAR
Todo lo anterior más circuito avanzado de recuperación de agua, reutilización de colorantes o productos auxiliares cuando sea técnicamente viable, eliminación de sustancias preocupantes, trazabilidad completa y publicación verificable de los resultados ambientales de la planta.
Y después podría añadirse otro indicador independiente:
N — COLORANTE DE ORIGEN NATURAL CERTIFICADO
Pero únicamente cuando exista trazabilidad real del pigmento y el proceso completo de extracción y teñido cumpla también requisitos ambientales.
Esto evitaría algo importantísimo:
que una empresa pudiera vender una prenda como “natural” simplemente porque el pigmento procede de una planta mientras todo el proceso posterior sigue siendo contaminante.
La calidad del color debería formar parte de la calidad de una prenda
Actualmente podemos comprar una camiseta muy barata, utilizarla unas pocas veces y sustituirla por otra.
Eso genera una presión enorme sobre todo el sistema productivo.
En 2022 el ciudadano medio de la Unión Europea consumió aproximadamente 19 kg de ropa, calzado y textiles domésticos.
Ese mismo año se generaron alrededor de 6,94 millones de toneladas de residuos textiles en la UE, aproximadamente 16 kg por persona.
Además, la Agencia Europea de Medio Ambiente señala que el aumento del consumo sigue contrarrestando parte de las mejoras conseguidas en eficiencia productiva.
Esto explica una contradicción fundamental de la moda sostenible.
Podemos fabricar una camiseta un 30 % más eficientemente.
Pero si compramos el doble de camisetas, podemos perder buena parte del beneficio.
La prenda más sostenible no es necesariamente aquella que utiliza el material más exótico o la tecnología más moderna.
Muchas veces es sencillamente aquella que puede utilizarse durante muchos años.
Y aquí vuelve a aparecer el color.
Si una prenda pierde rápidamente su aspecto, se mancha, destiñe otras prendas o pierde completamente el color después de pocos lavados, probablemente acabará antes en la basura.
La solidez del color también es sostenibilidad.
Europa empieza a moverse en esa dirección
La Unión Europea ha establecido como objetivo que los productos textiles comercializados en Europa sean progresivamente más duraderos, reparables, reciclables y libres de sustancias peligrosas.
La estrategia europea pretende además combatir el modelo de usar y tirar asociado a la fast fashion e introducir instrumentos como el Pasaporte Digital de Producto.
El nuevo Reglamento europeo de diseño ecológico para productos sostenibles permite establecer requisitos ambientales y de información para numerosas categorías de productos.
Esto abre una posibilidad interesante.
Quizá dentro de algunos años no resulte extraño escanear una etiqueta y descubrir:
dónde se cultivó la fibra, dónde se tejió, dónde se tiñó, qué familia de colorantes se utilizó, qué sustancias están restringidas, cuánta agua se recuperó, qué solidez tiene el color, cómo se trataron las aguas residuales y cómo debe reciclarse la prenda.
Eso cambiaría completamente nuestra idea de “calidad”.
El futuro no debería ser ropa sin color
El objetivo no es volver a vestir únicamente de blanco.
Tampoco deberíamos demonizar toda la química industrial.
La química ha permitido crear pigmentos extraordinariamente estables, colores imposibles de obtener antiguamente y procesos cada vez más eficientes.
El problema aparece cuando el precio de una camiseta solamente refleja fabricar y transportar la camiseta, mientras que el coste ambiental de limpiar el agua queda fuera de la factura.
Un pantalón de diez euros puede parecer barato.
Pero alguien acaba pagando la diferencia.
Puede pagarla el río.
Puede pagarla un agricultor situado aguas abajo.
Puede pagarla una planta de tratamiento.
Puede pagarla el trabajador.
O puede pagarla la generación siguiente.
Por eso deberíamos empezar a exigir algo aparentemente sencillo:
saber cómo se ha fabricado el color que llevamos puesto.
No solamente de qué está hecha nuestra ropa.
También qué química contiene.
Qué cantidad de color pierde.
Qué ocurrió con el agua utilizada para teñirla.
Y qué sistema se utilizó para evitar que ese color acabara en un río.
Porque quizá dentro de unos años hablar de una prenda de calidad AAA no debería significar únicamente que la tela parece buena.
Debería significar que está bien fabricada, que dura, que su color es estable, que su química está controlada y que el agua utilizada para producirla no se ha convertido en el residuo invisible de nuestra moda.
La verdadera calidad de una tela no termina en la fibra. También está en el agua que deja detrás.